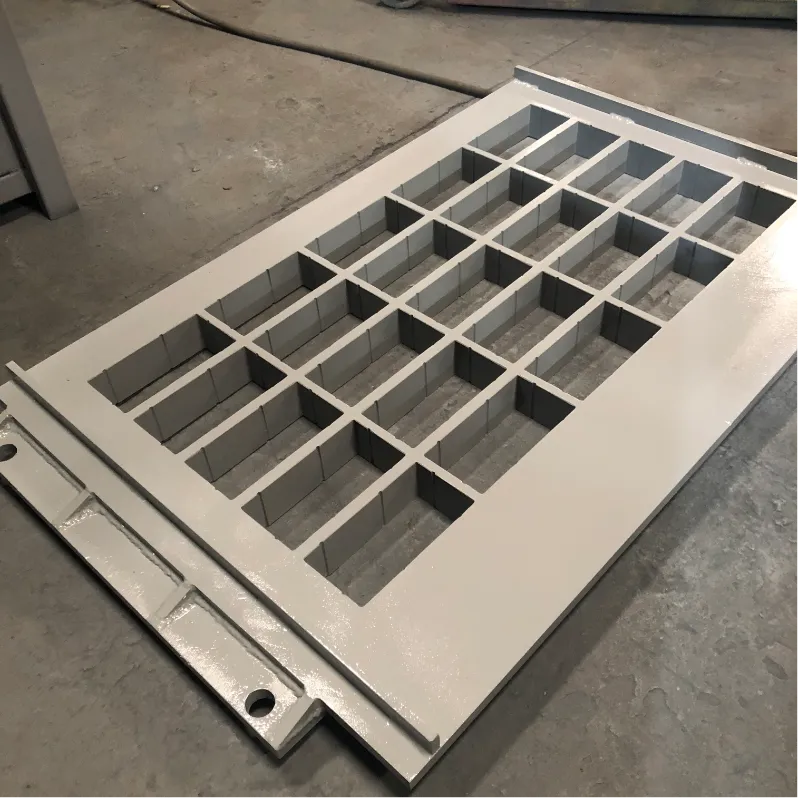
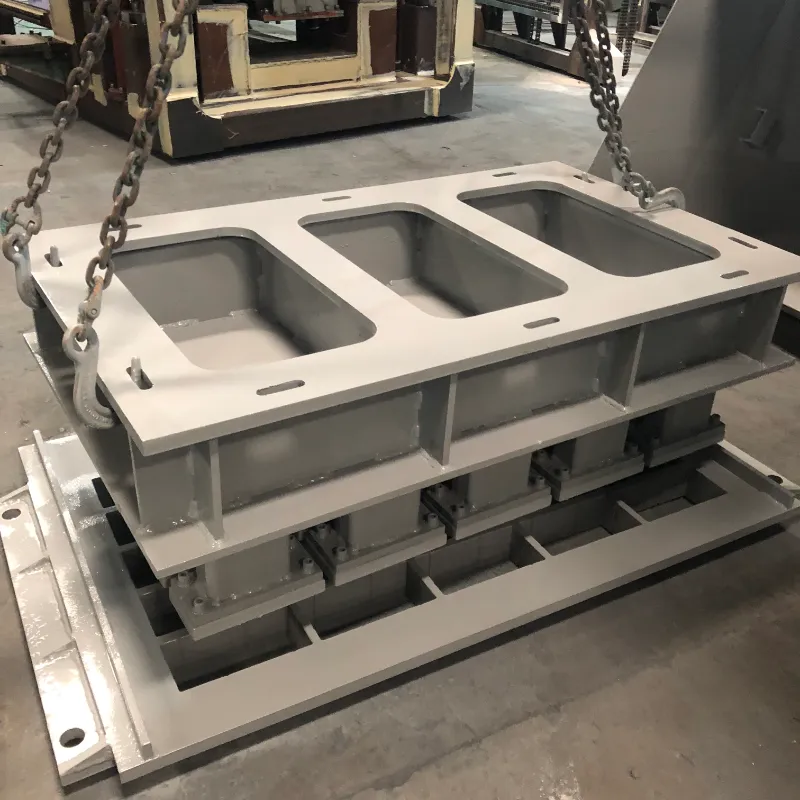
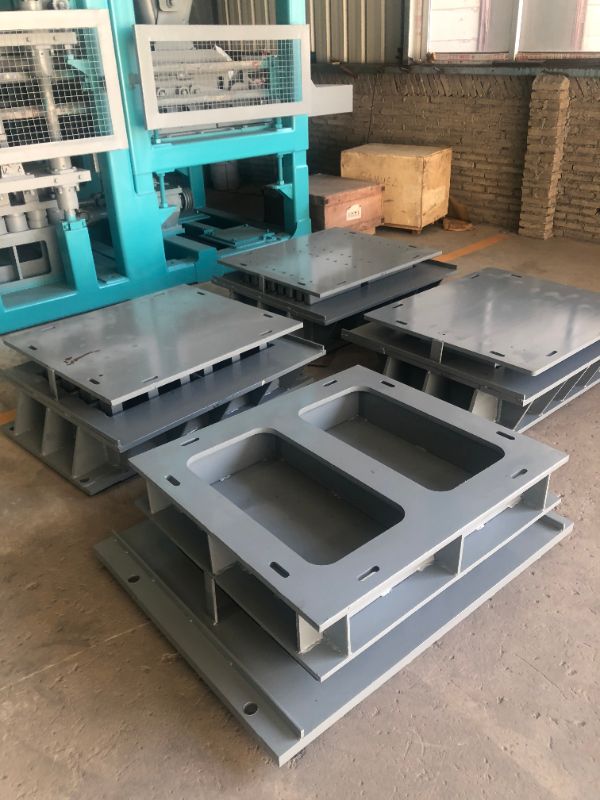
Για σκυρόδεμαφραγμόςπαραγωγούς, το στάδιο ξεκαλουπώματος είναι το σημείο όπου η παραγωγικότητα και η ποιότητα του προϊόντος σταματούν ή πέφτουν. Όταν οι ράβδοι, οι ρωγμές ή οι επιφάνειες σκυροδέματος παρουσιάζουν ελαττώματα κατά το ξεκαλούπωμα, το κόστος για τον χρόνο διακοπής λειτουργίας, τη σπατάλη και το προϊόν που απορρίπτεται συσσωρεύεται γρήγορα. Η κατανόηση των βασικών αιτιών αυτών των κοινών προβλημάτων—και η γνώση του πώς να τα διορθώσετε—είναι απαραίτητη για τη διατήρηση μιας αποτελεσματικής γραμμής παραγωγής.
Στη Fujian Unik Mold Technology Co., Ltd., κατασκευάζουμε καλούπια σκυροδέματος υψηλής απόδοσης από το 2010. Με βάση την εμπειρία μας που εξυπηρετούμε 28 εξαγωγικές αγορές, ακολουθεί ένας πρακτικός οδηγός αντιμετώπισης προβλημάτων για τα πιο συχνά προβλήματα ξεκαλουπώματος.
Το κόλλημα είναι ένα από τα πιο κοινά και απογοητευτικά ζητήματα στην παραγωγή σκυροδέματος. Επιβραδύνει τους κύκλους, καταστρέφει τόσο το καλούπι όσο και το προϊόν και μπορεί να σταματήσει τη γραμμή.
Πιθανές αιτίες:
Ανεπαρκής ή ανομοιόμορφη εφαρμογή λαδιού αποδέσμευσης
Χαμηλής ποιότητας απολυμαντικό που δεν ταιριάζει με τον τύπο σκυροδέματος
Η φθορά της επιφάνειας της κοιλότητας δημιουργεί σημεία τριβής
Λανθασμένος χρόνος ξεκαλουπώματος — είτε πολύ νωρίς είτε πολύ αργά
Σκληρό μίγμα σκυροδέματος χαμηλής εργασιμότητας
Λύσεις:
Εφαρμόστε ένα λεπτό, ομοιόμορφο στρώμα λαδιού επαγγελματικής απελευθέρωσης σε όλες τις επιφάνειες της κοιλότητας
Γυαλίστε ξανά τις κοιλότητες του καλουπιού για να αποκαταστήσετε το λείο φινίρισμα της επιφάνειας (η UNIK συνιστά Ra 1.6)
Διατηρήστε σταθερό χρόνο ξεκαλουπώματος, ιδανικά 10–15 δευτερόλεπτα μετά τη δόνηση
Προσαρμόστε το μείγμα σκυροδέματος σας για να βελτιώσετε τη ρευστότητα και να μειώσετε την κολλητικότητα
Οι οπές αέρα στην επιφάνεια των τελειωμένων μπλοκ είναι κάτι περισσότερο από μια καλλυντική ανησυχία—μπορούν να θέσουν σε κίνδυνο τη δομική ακεραιότητα.
Πιθανές αιτίες:
Ανεπαρκής δόνηση, αποτρέποντας τη διαφυγή του παγιδευμένου αέρα
Υπερβολικά παχύρρευστο μείγμα σκυροδέματος που παγιδεύει φυσαλίδες αέρα
Κακή κατανομή τροφοδοσίας, αφήνοντας θύλακες αέρα στην κοιλότητα
Χρήση παραγόντων απελευθέρωσης με βάση το λάδι που μπορούν να παγιδέψουν αέρα στην επιφάνεια του καλουπιού
Λύσεις:
Επαναβαθμονομήστε τη συχνότητα δόνησης στο συνιστώμενο εύρος 50–60 Hz
Βελτιώστε τη ρευστότητα του σκυροδέματος προσαρμόζοντας τη σχεδίαση του μίγματος ή προσθέτοντας πλαστικοποιητές
Εξασφαλίστε ομοιόμορφη και πλήρη σίτιση σε όλες τις κοιλότητες
Εξετάστε το ενδεχόμενο να χρησιμοποιήσετε παράγοντες απελευθέρωσης με βάση το νερό, οι οποίοι έχουν αποδειχθεί ότι παράγουν καλύτερη ποιότητα επιφάνειας από εναλλακτικές λύσεις με βάση το λάδι
Τα ραγισμένα μπλοκ είναι άμεση απώλεια υλικού και εργασίας.
Πιθανές αιτίες:
Το μείγμα είναι πολύ στεγνό, μειώνοντας την πράσινη δύναμη
Ανεπαρκής χρόνος σκλήρυνσης πριν από το ξεκαλούπωμα
Ακατάλληλη δόνηση—είτε πολύ χαμηλή είτε πολύ υψηλή
Μηχανική καταπόνηση από το κόλλημα κατά το ξεκαλούπωμα
Ξαφνικές αλλαγές θερμοκρασίας μετά την παραγωγή
Λύσεις:
Αυξήστε την περιεκτικότητα σε νερό ή προσθέστε ένα πλαστικοποιητή στο μείγμα
Επεκτείνετε το χρόνο σκλήρυνσης σε 24–48 ώρες πριν από το ξεκαλούπωμα
Προσαρμόστε τη δόνηση στη σωστή συχνότητα για το συγκεκριμένο μέγεθος και το σχήμα του μπλοκ σας
Εξασφαλίστε ομαλό ξεκαλούπωμα και σωστή λίπανση της κοιλότητας για να αποφύγετε το κόλλημα
Ένα τραχύ φινίρισμα επιφάνειας επηρεάζει τόσο την αισθητική όσο και τη δυνατότητα πώλησης.
Πιθανές αιτίες:
Φθαρμένες ή γρατσουνισμένες επιφάνειες κοιλότητας
Αποξηραμένα υπολείμματα τσιμέντου που έμειναν στο καλούπι από προηγούμενους κύκλους
Λάδι απελευθέρωσης κακής ποιότητας
Υπερξηρό μίγμα σκυροδέματος
Λύσεις:
Γυαλίστε ξανά τους τοίχους της κοιλότητας για να αποκαταστήσετε το λείο φινίρισμα της επιφάνειας
Καθαρίστε τη μούχλα αμέσως μετά από κάθε βάρδια για να αποτρέψετε τη συσσώρευση τσιμέντου
Χρησιμοποιήστε ένα κατάλληλο μέσο απελευθέρωσης (αποφύγετε τη χρήση ντίζελ ή άλλων υποκατάστατων)
Αυξήστε την αναλογία λεπτής άμμου ή προσαρμόστε την αναλογία νερού-τσιμέντου
Η ζημιά στις άκρες και τις γωνίες των τεμαχίων είναι συχνά σημάδι μηχανικής καταπόνησης κατά το ξεκαλούπωμα.
Πιθανές αιτίες:
Φθαρμένες ή κατεστραμμένες γωνίες κοιλότητας
Σκληρό ξεκαλούπωμα λόγω κολλώδους μείγματος
Υπερβολικοί κραδασμοί που προκαλούν ευθραυστότητα στην άκρη
Λανθασμένη σκλήρυνση ή πολύ γρήγορο στέγνωμα
Λύσεις:
Επισκευάστε ή αντικαταστήστε τα κατεστραμμένα ένθετα κοιλότητας
Εφαρμόστε λάδι απελευθέρωσης ομοιόμορφα σε όλες τις επιφάνειες
Ισορροπήστε τους κραδασμούς για να αποφύγετε την υπερβολική συμπίεση
Διατηρήστε τις συνθήκες σκλήρυνσης σταθερές και σκιασμένες
Μικροσκίσιμο και γκρίζος αποχρωματισμός μπορεί να εμφανιστούν σε επιφάνειες μπλοκ, επηρεάζοντας ιδιαίτερα τα premium προϊόντα όπου η εμφάνιση έχει σημασία.
Πιθανές αιτίες:
Προσκόλληση μεταξύ του σκυροδέματος και της επιφάνειας του καλουπιού κατά τη διάρκεια της αποκαλουπώματος, γνωστή ως "προσκόλληση παπουτσιών"
Σχηματισμός «άνθισης» σε μπλοκ από λευκό τσιμέντο
Λύσεις:
Βελτιστοποιήστε την εφαρμογή χρονισμού ξεκαλουπώματος και παράγοντα αποδέσμευσης
Για προϊόντα λευκού τσιμέντου, ελέγξτε προσεκτικά τις συνθήκες σκλήρυνσης και την επιλογή του παράγοντα απελευθέρωσης για να αποτρέψετε το σχηματισμό άνθισης
Οι ασυνεπείς διαστάσεις του μπλοκ υποδεικνύουν πρόβλημα με τη σταθερότητα του καλουπιού ή την ευθυγράμμιση του μηχανήματος.
Πιθανές αιτίες:
Παραμόρφωση πλαισίου καλουπιού από μακροχρόνια κόπωση από κραδασμούς
Χαλαρά μπουλόνια ή εσφαλμένα ευθυγραμμισμένα ένθετα κοιλότητας
Ανισορροπία κραδασμών μηχανής
Ανομοιόμορφη σίτιση ή ασυνεπής ανάμειξη
Λύσεις:
Σφίξτε όλα τα μπουλόνια χρησιμοποιώντας ένα δυναμόκλειδο για να εξασφαλίσετε τη σωστή ευθυγράμμιση
Ελέγξτε τις ακίδες ευθυγράμμισης και αντικαταστήστε όσες έχουν φθαρεί
Ρυθμίστε τους κινητήρες δόνησης για ισορροπία
Τυποποιήστε τη σίτιση και αναμείξτε τη συνοχή

Πολλά προβλήματα ξεκαλουπώματος μπορούν να αποφευχθούν μέσω του κατάλληλου σχεδιασμού καλουπιού και επιλογής υλικού:
Γωνία βύθισης: Η σωστή κωνικότητα στους τοίχους της κοιλότητας είναι απαραίτητη για καθαρό ξεκαλούπωμα. Χωρίς αυτό, τα μπλοκ θα κολλήσουν ανεξάρτητα από την ποιότητα του παράγοντα αποδέσμευσης.
Ακτίνα γωνίας: Οι αιχμηρές γωνίες 90 μοιρών είναι σημεία πίεσης όπου ξεκινά το ράγισμα. Τα σχέδια UNIK ενσωματώνουν γωνίες ακτίνας 3-5 mm για να μειώσουν τις ζημιές στις άκρες.
Φινίρισμα επιφάνειας: Μια γυαλισμένη επιφάνεια κοιλότητας (Ra 1.6) μειώνει την τριβή και βελτιώνει την απόδοση ξεκαλουπώματος έως και 30%.
Θερμική επεξεργασία: Η σωστή ενυδάτωση επιτυγχάνει επιφανειακή σκληρότητα HRC58-62, διατηρώντας παράλληλα την σκληρότητα του πυρήνα, μειώνοντας τη φθορά που οδηγεί σε κόλλημα.
Βαθμός χάλυβα: Η χρήση υλικών υψηλής ποιότητας όπως 42CrMo ή χάλυβες ποιότητας εργαλείων διασφαλίζει ότι το καλούπι διατηρεί το σχήμα και την ποιότητα της επιφάνειάς του σε 80.000–100.000 κύκλους.
Τα περισσότερα προβλήματα ξεκαλουπώματος είναι προβλέψιμα και αποτρέψιμα. Εντοπίζοντας συστηματικά τη βασική αιτία—είτε σε σχεδιασμό μείγματος, ρυθμίσεις δόνησης, εφαρμογή παράγοντα απελευθέρωσης ή κατάσταση μούχλας— μπορείτε να εφαρμόσετε στοχευμένες λύσεις που μειώνουν τη σπατάλη και το χρόνο διακοπής λειτουργίας.
Ένα καλοσυντηρημένο καλούπι μπορεί να διαρκέσει 80.000–100.000 κύκλους διατηρώντας παράλληλα τέλεια ποιότητα επιφάνειας μπλοκ και λειτουργεί ομαλά σε αυτόματες γραμμές υψηλής ταχύτητας. Με την κατάλληλη αντιμετώπιση προβλημάτων και τη μηχανική καλουπιών υψηλής ακρίβειας, μπορείτε να διατηρήσετε τη γραμμή παραγωγής σας να λειτουργεί αποτελεσματικά με χαμηλότερα ποσοστά ελαττωμάτων και ελάχιστη διακοπή.